Causas de Incendio en la Industria Química: Riesgos y Soluciones Prácticas
En resumen
- Las fuentes de ignición típicas en plantas químicas son las reacciones exotérmicas incontroladas, las descargas electrostáticas, las chispas, la combustión espontánea y los procesos catalíticos.
- Un incendio requiere combustible, comburente y una fuente de ignición con energía suficiente; eliminar cualquiera de los tres hace imposible la ignición.
- El hidrógeno se inflama con unos 0,017 mJ: basta una pequeña descarga electrostática, por lo que hay que verificar la puesta a tierra antes de cada trasvase.
- Los trapos impregnados de aceite pueden inflamarse espontáneamente en pocas horas; deben guardarse de inmediato en recipientes metálicos no combustibles con tapa.
- En la UE rigen la Directiva Seveso III (2012/18/UE) y las Directivas ATEX; en España, el Real Decreto 681/2003 transpone la Directiva ATEX de trabajadores.
Introducción: Causas de incendio en la industria química
Las causas de incendio en la industria química difieren fundamentalmente de las que se encuentran en otros sectores industriales. Las cinco fuentes de ignición más frecuentes son:
- las reacciones exotérmicas incontroladas que liberan calor
- las descargas electrostáticas durante las operaciones de transferencia de líquidos
- la generación de chispas por procesos mecánicos o fallos eléctricos
- la combustión espontánea de productos químicos reactivos sin ninguna fuente de ignición externa
- los procesos catalíticos que aceleran la oxidación
Los análisis publicados demuestran de forma sistemática que el error humano y el fallo técnico son las causas profundas dominantes de los incendios en plantas químicas. Un estudio publicado en la revista MDPI International Journal of Environmental Research and Public Health clasificó 41 de los 55 accidentes químicos investigados en Corea del Sur entre 2010 y 2017 - aproximadamente tres de cada cuatro - como relacionados con un fallo humano. En Estados Unidos, el informe de la NFPA sobre incendios en instalaciones industriales y manufactureras solo clasifica como intencionados el 11 % de los incendios estructurales en instalaciones industriales y el 3 % en las manufactureras (2017-2021).
Esta guía está dirigida a responsables de seguridad, directores de planta y trabajadores de la industria química que necesitan evaluar sistemáticamente los riesgos de incendio e implementar medidas de protección específicas. Las soluciones de confinamiento automático como la Barrera Química Spillbarrier complementan las medidas organizativas y técnicas proporcionando un aislamiento automático de zonas de riesgo sin necesidad de energía.
Los 5 riesgos de incendio más críticos en plantas químicas
- Calor de reacción generado por procesos exotérmicos incontrolados
- Acumulación de carga electrostática durante la transferencia de líquidos y el transporte de polvos
- Ignición espontánea inducida por catálisis
- Generación de chispas durante la destilación y operaciones mecánicas
- Descomposición térmica de materiales inestables
Fundamentos del fuego en los procesos químicos
¿Qué es el triángulo del fuego - y por qué es importante?
El triángulo del fuego describe las tres condiciones que deben existir simultáneamente para que se produzca un incendio:
- un material combustible (disolventes, aceites, gases)
- un comburente (habitualmente el oxígeno del aire)
- una fuente de ignición con energía suficiente (chispas, superficies calientes, llamas abiertas)
Elimine cualquiera de estos tres elementos y la ignición se vuelve imposible.
En las instalaciones químicas, los tres factores están frecuentemente presentes a concentraciones críticas de manera simultánea. Los compuestos orgánicos volátiles (COV), los gases y las sustancias reactivas forman fácilmente mezclas explosivas. Por eso, las causas de incendio en la industria química generan un nivel de riesgo notablemente superior al de la fabricación mecánica. Consulte nuestro artículo sobre protección contra incendios en almacenes para ampliar los fundamentos de seguridad contra incendios.
Material combustible
Disolventes, aceites, gases, productos químicos, polvo - cualquier sustancia que pueda inflamarse al exponerse a calor suficiente.
Comburente
El oxígeno del aire o comburentes químicos - necesario para mantener la combustión.
Fuente de ignición
Chispas, superficies calientes, llamas abiertas, descargas electrostáticas o calor por fricción.
¿En qué se diferencian las plantas químicas de otras instalaciones industriales?
En un taller mecánico convencional, el principal riesgo es la generación de chispas durante el mecanizado de metales. En la industria química, se suman vías de ignición adicionales: las reacciones exotérmicas (procesos que liberan calor), la descomposición térmica (degradación de materiales por efecto del calor) y la oxidación espontánea (reacción con el oxígeno sin desencadenante externo). La causa profunda de un incendio puede variar considerablemente - desde un fallo de equipo o una reacción química hasta un error humano.
La base de datos ARIA del Ministerio francés de Transición Ecológica recoge accidentes tecnológicos y publica análisis de ellos; es una referencia útil también fuera de Francia. Los establecimientos Seveso, que almacenan las mayores cantidades de sustancias peligrosas, están sometidos a obligaciones reforzadas en virtud de la Directiva Seveso III.
¿Cómo provocan incendios las reacciones exotérmicas?
Una reacción exotérmica es un proceso químico que libera calor como subproducto. En condiciones controladas, esto es deseable - por ejemplo, en la producción de plásticos o fertilizantes. El peligro surge cuando el calor generado no puede eliminarse con suficiente rapidez. Cuando la refrigeración es insuficiente o la reacción se acelera, la temperatura sube de forma continua y exponencial.
Dicho de forma sencilla: una regla práctica derivada de la ecuación de Arrhenius indica que la velocidad de muchas reacciones se duplica aproximadamente por cada aumento de 10 °C. Si se supera la capacidad de refrigeración, comienza una reacción desbocada autosostenida. La temperatura alcanza eventualmente el punto de autoignición del material - y el incendio se declara sin ninguna fuente de ignición externa.
¿Qué términos de temperatura de ignición debo conocer?
Tres conceptos de temperatura son esenciales para la evaluación de riesgos en entornos químicos:
- Punto de inflamación: La temperatura más baja a la que una sustancia produce suficiente vapor para inflamarse brevemente al contacto con una llama. Ejemplo: La gasolina tiene un punto de inflamación de aproximadamente -43 °C.
- Punto de combustión: Ligeramente superior al punto de inflamación - la temperatura a la que una sustancia continúa ardiendo sin llama externa continua.
- Temperatura de autoignición (TAI): La temperatura a la que una sustancia se inflama espontáneamente sin ninguna fuente de ignición externa. Ejemplo: El fósforo blanco se inflama a tan solo 30 °C.
Los materiales con gran superficie específica - como polvos metálicos, trapos impregnados de aceite o polvo fino - son especialmente vulnerables. Su estructura favorece la retención de calor y una oxidación acelerada, aumentando considerablemente el riesgo de ignición espontánea. La barrera de confinamiento químico automático Spillbarrier puede aislar eficazmente las zonas peligrosas en cuanto el líquido derramado o el agua de extinción llega a ella.
| Sustancia | Punto de inflamación | Temp. de autoignición | Energía mínima de ignición |
|---|---|---|---|
| Gasolina | -43 °C | 220-300 °C | 0,2 mJ |
| Acetona | -18 °C | 465 °C | 1,0 mJ |
| Etanol | 13 °C | 400 °C | 0,6 mJ |
| Hidrógeno | - (gas) | 560 °C | 0,017 mJ |
| Fósforo blanco | - | 30 °C | - |
Esta tabla ilustra lo reducidas que pueden ser las energías de ignición. El hidrógeno solo necesita 0,017 milujulios - el equivalente a una chispa apenas perceptible. Esto explica por qué incluso descargas electrostáticas menores en instalaciones químicas pueden desencadenar eventos catastróficos.
Generación de chispas y fuentes de ignición eléctricas
¿Por qué son tan peligrosas las chispas en entornos químicos?
Las chispas constituyen uno de los riesgos de ignición más críticos en las plantas químicas, porque la atmósfera circundante contiene con frecuencia vapores inflamables o partículas de polvo fino. En estos entornos, una sola chispa diminuta es suficiente para desencadenar una explosión o un incendio. Los equipos eléctricos figuran entre las principales causas de incendios industriales: en Estados Unidos, la NFPA los identifica en el 21 % de los incendios estructurales en instalaciones industriales (2017-2021). Además, los fallos eléctricos pueden pasar desapercibidos durante mucho tiempo.
El INSST identifica los equipos eléctricos defectuosos como una de las principales fuentes de ignición en establecimientos industriales, junto con los trabajos en caliente y los fenómenos electrostáticos. Los cortocircuitos causados por un mantenimiento deficiente, la sobrecarga o la humedad pueden provocar arcos eléctricos en los cables que inflaman los materiales circundantes. En zonas próximas al límite inferior de explosividad (LIE), una aportación mínima de energía es suficiente para provocar una explosión.
¿Cómo se produce la generación mecánica de chispas?
Las chispas mecánicas surgen de la fricción metal contra metal, impactos y la fatiga de materiales en bombas, compresores y agitadores. Estas chispas pueden alcanzar temperaturas de varios cientos de grados - muy por encima del umbral de ignición de la mayoría de los vapores inflamables.
Los trabajos en caliente como la soldadura, el esmerilado y el corte son especialmente peligrosos. Generan chispas que pueden inflamar sustancias inflamables al instante. Las operaciones de mantenimiento en zonas clasificadas ATEX conllevan un riesgo significativo incluso cuando las realiza personal cualificado.
Un ejemplo real
En junio de 2006, en una planta de fertilizantes nitrogenados de Billingham (Reino Unido), un gas rico en hidrógeno escapó de una válvula cuyas piezas metálicas no tenían juntas; el subcontratista se había elegido solo por precio y los trabajos no se recepcionaron. El gas se inflamó espontáneamente, la tubería se rompió y el gas liberado explotó (ficha ARIA n.º 31821).
Las evaluaciones de riesgos deben contemplar las chispas durante las operaciones normales - causadas por sujeciones aflojadas, desequilibrios mecánicos u objetos extraños en los sistemas de transporte. Las inspecciones periódicas de equipos son imprescindibles, conforme a las exigencias de la Directiva ATEX 1999/92/CE y a las guías técnicas del INSST.
¿Qué es la acumulación de carga electrostática - y cómo prevenirla?
La carga electrostática se acumula cuando los líquidos circulan por tuberías, cuando el polvo se transporta neumáticamente o durante las operaciones de transferencia de líquidos. En líquidos con baja conductividad eléctrica - por debajo de 50 picosiemens por metro (pS/m) - la carga se acumula y se descarga súbitamente en forma de chispa, similar a un rayo en miniatura.
Los umbrales críticos de conductividad y los requisitos de puesta a tierra y conexión equipotencial deben documentarse tomando como referencia la guía técnica IEC/TS 60079-32-1 (riesgos electrostáticos) y las directrices del INSST sobre electricidad estática. Los cables de puesta a tierra en todos los recipientes, las mangueras conductoras y la ropa de protección antiestática reducen significativamente el riesgo. Sin estas medidas, el simple trasvase de un disolvente de un recipiente a otro puede desencadenar un incendio.
¿Qué requisitos se aplican a los equipos eléctricos en zonas ATEX?
Todos los equipos eléctricos en zonas peligrosas clasificadas deben cumplir los requisitos de las Directivas ATEX europeas: la Directiva 2014/34/UE (equipos destinados a ser utilizados en atmósferas potencialmente explosivas) y la Directiva 1999/92/CE (seguridad y salud de los trabajadores). Los métodos de protección más habituales son:
- Equipos antideflagrantes (Ex d): El dispositivo está diseñado para contener cualquier explosión interna e impedir que las llamas alcancen la atmósfera circundante.
- Seguridad intrínseca (Ex i): La energía eléctrica se limita a niveles que no pueden inflamar una atmósfera explosiva determinada, incluso en condiciones de fallo.
- Sobrepresión interna (Ex p): Las carcasas se llenan de aire limpio o gas inerte para evitar que se formen atmósferas explosivas en su interior.
Cómo se forman las chispas - las 4 causas más frecuentes
- Fricción mecánica - Operaciones de esmerilado, soldadura, sujeciones aflojadas en equipos rotativos.
- Descarga electrostática - Trasvase de disolventes, transporte neumático de polvos sin puesta a tierra adecuada.
- Cortocircuito / sobrecarga - Cables dañados, aparellaje expuesto a la humedad, circuitos sobrecargados.
- Superficies calientes - Motores sobrecalentados, depósitos de proceso sin refrigeración, rodamientos desgastados.
Consejo práctico: Realice y documente una verificación de puesta a tierra y conexión equipotencial antes de cada operación de transferencia de líquidos. Utilice mangueras conductoras homologadas para el líquido y el rango de temperatura correspondientes.
Combustión espontánea de materiales químicos
¿Qué es la combustión espontánea - y por qué es tan peligrosa?
La combustión espontánea se produce cuando un material o mezcla se inflama por sí solo - sin ninguna fuente de ignición externa como una chispa, llama o superficie caliente. Es una de las causas de incendio en la industria química más insidiosas, porque ocurre sin advertencia previa. Según las fichas técnicas publicadas por el INSST, la combustión espontánea es una causa relevante de incendios en establecimientos industriales, especialmente en instalaciones de almacenamiento y talleres de producción.
En las instalaciones de fabricación, los trapos impregnados de aceite representan una de las principales causas de combustión espontánea - en Estados Unidos, una cuarta parte de estos incendios en instalaciones manufactureras empezó con trapos aceitosos (NFPA, datos 2005-2009) - su correcta eliminación constituye por tanto una de las medidas preventivas más eficaces y económicas disponibles.
Una revisión publicada en 2024 en la revista Fire de MDPI confirma que la combustión espontánea implica una interacción compleja entre cinética química, transferencia de calor y propiedades de los materiales - y concluye que su predicción y prevención fiables requieren sistemas de detección y monitorización continua, ya que el proceso no puede evaluarse adecuadamente mediante inspección manual periódica.
¿Cómo se desarrolla la combustión espontánea en materiales orgánicos?
El proceso se desarrolla en cuatro etapas:
- Comienza la auto-oxidación exotérmica: El material reacciona lentamente con el oxígeno del aire y libera calor como subproducto.
- El calor se acumula: Si el calor generado no puede disiparse - por ventilación insuficiente o un entorno aislante - la temperatura sube continuamente.
- La reacción se acelera: Una temperatura más elevada provoca una oxidación más rápida, creando un ciclo autosostenido.
- Se alcanza la temperatura de autoignición: En cuanto se supera el umbral de autoignición del material, se declara un incendio sin causa externa aparente.
Los materiales con gran superficie específica son especialmente vulnerables - los trapos arrugados impregnados de aceite, los polvos metálicos finos y el serrín favorecen todos ellos la retención de calor. El aceite de linaza, por ejemplo, tiene un alto contenido en ácidos grasos poliinsaturados que experimentan una oxidación exotérmica intensa durante el secado. Un escenario clásico: un trapo de limpieza empapado de aceite de linaza se abandona en un rincón - en pocas horas se declara un incendio. El sistema de confinamiento automático Spillbarrier retiene los líquidos en llamas y el agua de extinción en las aberturas en cuanto el líquido llega a ella.
¿Qué materiales inorgánicos presentan riesgo de ignición espontánea?
Las sustancias inorgánicas como los polvos metálicos (aluminio, magnesio, hierro) presentan un riesgo elevado cuando están húmedos y con ventilación insuficiente. El calor generado durante el secado de materiales que contienen aceites puede provocar una acumulación térmica que desencadene una ignición espontánea.
Este riesgo también existe en entornos agroindustriales: el heno o la paja insuficientemente secos son un peligro bien conocido. Los procesos de fermentación y la humedad residual generan calor que se acumula en el interior de un montón durante varios días, conduciendo finalmente a una combustión interna que puede derivar en un incendio declarado. El mismo principio se aplica a las instalaciones de compostaje industrial y al almacenamiento de forraje. Las plantas químicas que gestionan flujos de residuos particulados combustibles deben implementar una monitorización continua de la temperatura.
¿Qué es la combustión espontánea catalítica?
La combustión espontánea catalítica se produce cuando ciertos metales u óxidos metálicos (catalizadores) reducen la energía de activación necesaria para las reacciones químicas. Esto significa que las reacciones se desarrollan más rápidamente y liberan más calor - incluso en condiciones en las que los mismos materiales permanecerían normalmente estables.
- Contacto entre el reactivo y el catalizador: Sustancias reactivas como aceites, aceite de linaza o peróxidos orgánicos entran en contacto con superficies catalíticamente activas (polvos metálicos, óxidos).
- Activación y generación de calor: La reacción de oxidación exotérmica comienza y libera energía de forma continua.
- La temperatura supera el umbral de ignición: Una disipación térmica insuficiente permite que la temperatura suba de forma sostenida.
- Incendio sin fuente de ignición externa: El calor acumulado inflama el propio material o los combustibles adyacentes.
| Mecanismo | Materiales típicos | Temperatura crítica | Plazo de ignición |
|---|---|---|---|
| Oxidación | Aceite de linaza, textiles, madera | 40-80 °C | Horas a días |
| Polimerización | Estireno, acrilatos | 60-120 °C | Minutos a horas |
| Catálisis | Polvos metálicos, peróxidos | 30-100 °C | Minutos a horas |
| Descomposición | Peróxidos orgánicos, nitratos | 50-150 °C | Segundos a minutos |
Esta tabla pone de relieve un punto crítico: los plazos de ignición varían considerablemente. La descomposición pirotécnica puede descontrolarse en cuestión de segundos, mientras que la oxidación de textiles impregnados de aceite se desarrolla a lo largo de varios días. La implicación práctica: diferentes materiales requieren distintas frecuencias de monitorización. Los polvos combustibles y los flujos de residuos orgánicos exigen un seguimiento continuo de la temperatura. Para comprender el rendimiento de las barreras en estas condiciones, consulte nuestra guía sobre barreras resistentes al fuego para líquidos inflamables.
Aviso de seguridad: Eliminación de materiales impregnados de aceite
Los trapos, toallitas o absorbentes impregnados de aceite deben colocarse inmediatamente en recipientes metálicos no combustibles con tapa. Nunca los deje arrugados en rincones ni en papeleras abiertas - la ignición espontánea puede producirse en pocas horas.
Riesgos de incendio en plantas químicas: vulnerabilidades frecuentes y soluciones prácticas
Al reproducir se carga el vídeo desde Vimeo.
¿Cuáles son los fallos de seguridad más frecuentes en las plantas químicas?
Los especialistas en seguridad de plantas químicas identifican sistemáticamente las mismas debilidades recurrentes. En España, el marco normativo principal está compuesto por el Real Decreto 681/2003 sobre la protección de la salud y la seguridad de los trabajadores expuestos a los riesgos derivados de atmósferas explosivas, junto con la Directiva Seveso III y las guías técnicas del INSST. Estos textos obligan, entre otras cosas, a evaluar los riesgos de explosión, clasificar las zonas y elaborar un documento de protección contra explosiones.
Problema 1: Monitorización insuficiente de la temperatura
El problema: Muchas instalaciones dependen de lecturas manuales de temperatura o sensores de punto único. Si estos fallan o derivan fuera de su rango de calibración, un incremento crítico de temperatura pasa desapercibido hasta que ya es demasiado tarde para intervenir.
La solución: Instalar sensores de temperatura redundantes en cada punto crítico del proceso, con sistemas de refrigeración automatizados y parada automática activada en umbrales definidos. Los ingenieros de seguridad recomiendan un mínimo de dos puntos de medición independientes por reactor. La inversión inicial se amortiza ampliamente con los costes de siniestros evitados.
Problema 2: Puesta a tierra y conexión equipotencial insuficientes
El problema: Los cables de puesta a tierra no se inspeccionan regularmente, se deterioran con el tiempo o están totalmente ausentes en los recipientes móviles. La carga estática se acumula y se descarga de repente - generando una chispa en el peor momento posible.
La solución: Hacer de la verificación de la puesta a tierra y la conexión equipotencial un paso obligatorio documentado antes de cada operación de trasvase de líquidos. Utilizar materiales antiestáticos para mangueras, recipientes y equipos de protección individual. Para instalaciones que manipulan líquidos agresivos, consulte nuestra guía sobre barreras antivertido para líquidos agresivos.
Problema 3: Almacenamiento inadecuado de materiales reactivos
El problema: Oxidantes y reductores almacenados en proximidad. Una simple fuga de un recipiente puede desencadenar un violento incendio reactivo. Temperaturas de almacenamiento excesivas acercan los materiales a su umbral de autoignición.
La solución: Aplicar rigurosamente el almacenamiento separado de productos químicos incompatibles, según las fichas de datos de seguridad (sección 7) y el Reglamento de Almacenamiento de Productos Químicos (RD 656/2017). Mantener condiciones de almacenamiento con temperatura controlada para conservar las sustancias críticas por debajo de su temperatura de autoignición. Los planes de seguridad contra incendios deben especificar las distancias mínimas de separación y los límites de temperatura para cada grupo químico. La barrera contra incendios automática Spillbarrier se activa en cuanto el líquido llega a ella - sin necesidad de alimentación eléctrica ni intervención manual.
Problema 4: Formación insuficiente del personal
El problema: Los análisis demuestran sistemáticamente que el error humano y el fallo técnico son las causas profundas dominantes de los incendios en plantas químicas. Un estudio publicado en el International Journal of Environmental Research and Public Health clasificó 41 de los 55 accidentes químicos estudiados en Corea del Sur (2010-2017) - aproximadamente tres de cada cuatro - como relacionados con un fallo humano. Muchos trabajadores no están suficientemente familiarizados con los riesgos de ignición específicos de los entornos químicos, en particular la combustión espontánea y las descargas electrostáticas.
La solución: Organizar formaciones regulares específicas sobre seguridad contra incendios en la industria química, con una frecuencia mínima anual. Hacer cumplir estrictamente las prohibiciones de fumar en las zonas sensibles. Implementar listas de verificación de seguridad al final del turno para abordar los riesgos de incendio fuera del horario laboral.
Medidas preventivas y conceptos de protección contra incendios
¿Qué medidas técnicas ofrecen la mejor protección contra incendios?
La protección óptima contra incendios en la industria química combina medidas técnicas, organizativas y estructurales. Las soluciones técnicas más eficaces incluyen:
- Equipos certificados ATEX: Todos los dispositivos en zonas peligrosas clasificadas deben cumplir los requisitos de categoría de grupo y zona definidos por las Directivas ATEX.
- Sistemas automáticos de detección de incendios: Detección temprana mediante detectores de humo, gas, llama UV/IR o cables de detección térmica lineal.
- Sistemas de extinción automática: Rociadores, sistemas de espuma o gas inerte que reaccionan de inmediato ante la detección de un incendio.
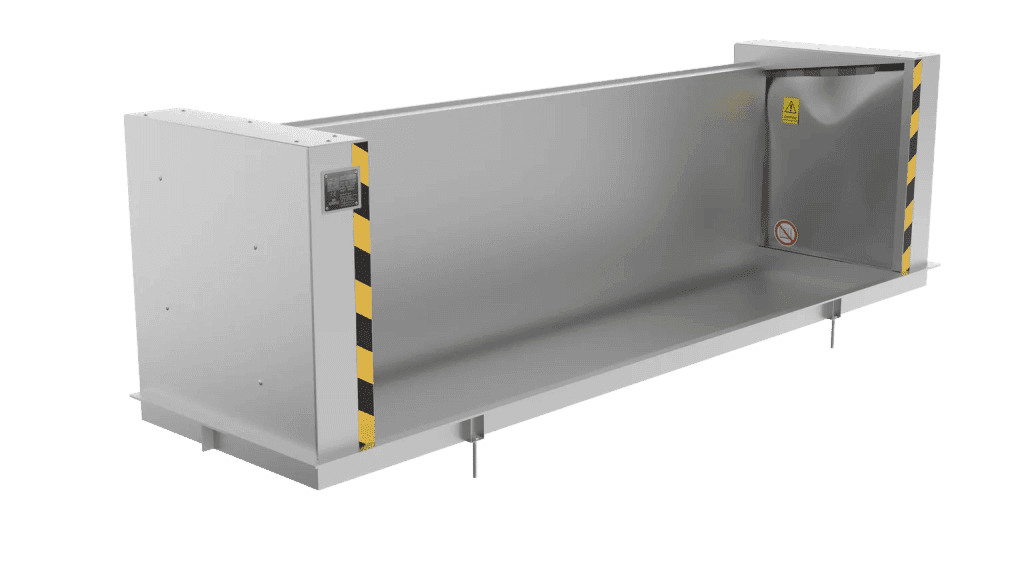
- Confinamiento automático de productos químicos y aguas de extinción: La barrera de confinamiento químico Spillbarrier impide el vertido incontrolado de sustancias peligrosas sin necesidad de alimentación eléctrica ni activación manual.
En España, el mantenimiento y la inspección de las instalaciones de protección contra incendios se rigen por el Reglamento de instalaciones de protección contra incendios (RD 513/2017).
Sensores redundantes
Mínimo 2 sensores de temperatura independientes por reactor - parada automática al umbral definido.
Puesta a tierra
Verificación documentada de la puesta a tierra antes de cada trasvase - mangueras conductoras y EPIs antiestáticos obligatorios.
Almacenamiento separado
Oxidantes y reductores físicamente separados según las incompatibilidades de las fichas de datos de seguridad - temperaturas de almacenamiento controladas.
Formación periódica
Formación anual específica en seguridad contra incendios en la industria química - con énfasis en combustión espontánea y riesgos electrostáticos.
Barreras automáticas
Los sistemas Spillbarrier aíslan las zonas de riesgo en cuanto el líquido llega a ellos - sin energía, sin intervención manual.
¿Cómo realizar un análisis eficaz de riesgos de proceso?
El análisis de riesgos de proceso es la base de la evaluación de riesgos que exige la normativa; los establecimientos Seveso de nivel superior deben además elaborar un informe de seguridad en virtud de la Directiva Seveso III. Constituye el fundamento de todas las medidas de prevención de incendios y explosiones. Las etapas principales son:
- Identificación de peligros: ¿Qué sustancias inflamables están presentes? ¿Dónde pueden originarse fuentes de ignición?
- Evaluación de riesgos: ¿Cuál es la probabilidad de un incendio? ¿Cuáles serían las consecuencias para el personal, el medio ambiente y los activos?
- Definir medidas de protección: Especificar los controles técnicos, las medidas organizativas y los equipos de protección individual.
- Documentar y revisar: Registrar todas las conclusiones y actualizar el ARP a intervalos definidos o tras cualquier cambio de proceso.
Guías complementarias están disponibles a través del INSST, que publica metodologías de referencia en materia de seguridad de procesos industriales, y del Center for Chemical Process Safety (CCPS) del AIChE.
FAQ - Preguntas frecuentes
¿Cuál es la causa de incendio más frecuente en la industria química?
Los incendios de origen eléctrico - cortocircuitos, cableado dañado o circuitos sobrecargados - figuran entre las causas más frecuentes: en Estados Unidos, la NFPA identifica equipos de distribución eléctrica e iluminación en el 21 % de los incendios estructurales en instalaciones industriales (2017-2021). El INSST cita los fallos eléctricos, los trabajos en caliente y la electricidad estática entre las principales fuentes de ignición. En la industria química se suman las reacciones descontroladas y la combustión espontánea.
¿Cómo prevenir la combustión espontánea en mi instalación?
Las medidas más eficaces son: almacenar inmediatamente los textiles impregnados de aceite en recipientes metálicos no combustibles con tapa, mantener los materiales reactivos por debajo de su temperatura crítica, implementar una monitorización regular de la temperatura en las zonas de almacenamiento, y garantizar una ventilación adecuada. Los materiales con gran superficie específica (polvos metálicos, serrín, trapos arrugados) presentan el mayor riesgo y requieren los controles más rigurosos, conforme a las guías del INSST.
¿Qué normativa europea y española rige la prevención de incendios en plantas químicas?
El marco principal está constituido por la Directiva Seveso III (2012/18/UE) y las Directivas ATEX. En España, el Real Decreto 681/2003 transpone la Directiva ATEX al derecho nacional, y las guías técnicas del INSST constituyen la referencia de aplicación práctica.
¿Cuál es la diferencia entre punto de inflamación y temperatura de autoignición?
El punto de inflamación es la temperatura más baja a la que una sustancia produce suficiente vapor para inflamarse al contacto con una llama externa. La temperatura de autoignición (TAI) es notablemente más alta y corresponde a la temperatura a la que la sustancia se inflama espontáneamente sin fuente de ignición externa. Ejemplo: la gasolina tiene un punto de inflamación de -43 °C pero una temperatura de autoignición de aproximadamente 220-300 °C.
¿Cómo provoca incendios la acumulación de carga electrostática - y cómo prevenirla?
La electricidad estática se acumula durante la circulación de líquidos por tuberías o el transporte neumático de polvos. En líquidos con baja conductividad (inferior a 50 pS/m), la carga se acumula y se descarga súbitamente en forma de chispa. La prevención exige: cables de puesta a tierra en todos los recipientes, mangueras conductoras homologadas para la aplicación, EPIs antiestáticos y verificaciones de puesta a tierra documentadas antes de cada trasvase, conforme a las guías del INSST y a la guía IEC/TS 60079-32-1.
¿Qué papel desempeñan los catalizadores en el origen de los incendios?
Los catalizadores como los polvos metálicos u óxidos metálicos reducen la energía de activación de las reacciones químicas, haciendo que se desarrollen más rápidamente y liberen más calor - incluso en condiciones en las que los mismos materiales permanecerían normalmente estables. Cuando los peróxidos orgánicos o aceites entran en contacto con superficies catalíticamente activas sin un control adecuado de la temperatura, la acumulación de calor resultante puede desencadenar una combustión espontánea. El almacenamiento separado estricto, según las fichas de datos de seguridad y el Reglamento APQ, evita cualquier contacto no intencionado entre catalizadores y reactivos.
¿Qué debe incluir un plan de emergencia contra incendios en una planta química?
Un plan de emergencia conforme a la Norma Básica de Autoprotección (RD 393/2007) y, en establecimientos Seveso, a la normativa de accidentes graves debe contemplar: los procedimientos de evacuación y los puntos de reunión designados, los roles y responsabilidades de los empleados, los sistemas de alarma y notificación, los procedimientos para los trabajadores que permanecen en sus puestos para controlar sistemas críticos, los métodos de recuento del personal y la coordinación con los servicios de bomberos y emergencias (112 / Protección Civil). Los riesgos específicos de los productos químicos - especialmente las reacciones exotérmicas descontroladas y los escenarios de combustión espontánea - deben abordarse de forma explícita, con procedimientos de parada de emergencia adaptados a cada zona de proceso.
Equipo de Ingeniería Spillbarrier
Este artículo ha sido elaborado por el equipo de ingeniería Spillbarrier, especialista en sistemas de confinamiento automático para entornos industriales de alto riesgo. Nuestras soluciones están diseñadas para funcionar sin alimentación eléctrica ni intervención humana - aislando las zonas peligrosas en cuanto el líquido derramado o el agua de extinción llega a ellas. Para más información sobre nuestros sistemas de barreras, visite spillbarrier.com.